

Laserkällor
Laserkällan är hjärtat i ett industriellt lasersystem och genererar den laserstrålning som används i själva bearbetningsprocessen. Valet av laserkälla påverkar bland annat tillgänglig effekt, våglängd, strålkvalitet, pulsform, processhastighet, energieffektivitet och vilka material och applikationer som kan bearbetas.
LMI AB arbetar med flera typer av industriella laserkällor och med laserteknik från olika tillverkare. Beroende på applikation kan det handla om högeffektsfiberlasrar för skärning och svetsning, pulserade lasrar för märkning, rengöring och ablation eller specialiserade laserkällor med avancerad strål- och pulsformning.
Vad är en laserkälla?

Laserkällans uppgift är att generera en kontrollerad laserstråle med egenskaper som är anpassade till den aktuella processen. Laserstrålen leds därefter vidare till exempelvis ett laserhuvud eller ett skannersystem där den formas, fokuseras och riktas mot arbetsstycket.
Olika laserkällor kan skilja sig kraftigt när det gäller:
- lasereffekt
- våglängd
- strålkvalitet
- pulsenergi och pulslängd
- repetitionsfrekvens
- effektreglering
- single-mode eller multi-mode
- fiberdiameter
- kylning och verkningsgrad
Rätt laserkälla måste därför alltid väljas utifrån den kompletta laserprocessen och inte enbart utifrån maximal uteffekt.
Fiberlaser
Fiberlasern har blivit en av de viktigaste laserteknikerna för industriell materialbearbetning. I en fiberlaser genereras och förstärks laserljuset i en aktiv optisk fiber. Laserstrålen kan därefter transporteras vidare genom en processfiber till bearbetningshuvudet.
Tekniken erbjuder flera egenskaper som är attraktiva för industriell produktion:
- hög elektrisk verkningsgrad
- hög tillgänglig lasereffekt
- god strålkvalitet
- kompakt konstruktion
- hög tillförlitlighet
- låg underhållsnivå
- flexibel fiberbaserad strålöverföring
- snabb reglering av lasereffekten
Industriella ytterbiumfiberlasrar arbetar normalt i det nära infraröda området kring 1 µm och används idag för processer som laserskärning, lasersvetsning, rengöring, ytbehandling, cladding och additiv tillverkning.
CW – Continuous Wave
CW står för Continuous Wave och innebär att laserkällan kan leverera kontinuerlig laserenergi. CW-fiberlasrar används framför allt i processer där hög medeleffekt och kontinuerlig energiöverföring är viktig.
Vanliga användningsområden är exempelvis:
- laserskärning
- lasersvetsning
- laserlödning
- lasercladding
- värmebehandling
- andra processer med kontinuerlig hög energitillförsel
Pulsade laserkällor
I pulade lasersystem levereras laserenergin i korta, kontrollerade pulser i stället för som kontinuerlig strålning. Detta gör det möjligt att uppnå hög toppeffekt samtidigt som den genomsnittliga värmetillförseln kan hållas betydligt lägre än vid kontinuerlig drift.
Pulsade fiberlasrar används i stor omfattning för exempelvis:
- lasermärkning
- lasergravering
- laserablering
- laserrengöring
- mikrobearbetning
- borrning
- strukturering och ytmodifiering
Nanosekundlasrar används exempelvis inom märkning, rengöring, ablation och precisionsbearbetning, medan ännu kortare pico- och femtosekundpulser används när mycket hög precision och låg värmepåverkan krävs.
Ultrakorta pulser – piko- och femtosekundlaser
För särskilt krävande precisionsbearbetning används laserkällor med extremt korta laserpulser. Pikosekundlasrar arbetar med pulslängder i storleksordningen 10−12 sekunder, medan femtosekundlasrar når ned till 10−15 sekunder.
När laserenergin levereras under så kort tid kan mycket hög toppeffekt uppnås samtidigt som värmespridningen till det omgivande materialet begränsas. Material kan därmed bearbetas med mycket hög precision och en mycket liten värmepåverkad zon.
Ultrakorta pulslasrar används bland annat för:
- mikrobearbetning och mikrostrukturering
- precisionsborrning och skärning
- ablation och selektiv materialborttagning
- bearbetning av tunna och värmekänsliga material
- strukturering av optiska och elektroniska komponenter
- processer där mycket liten värmepåverkan är avgörande
Piko- och femtosekundlasrar kan dessutom finnas vid olika våglängder. Förutom infraröda lasrar används exempelvis gröna och ultravioletta våglängder för material som absorberar dessa våglängder bättre eller där särskilda processresultat eftersträvas.
Specialiserade våglängder
Den vanligaste våglängden för industriella ytterbiumfiberlasrar ligger omkring 1 µm, men industriell laserteknik omfattar ett betydligt större spektrum. Genom frekvensomvandling och andra lasertekniker kan exempelvis grönt och UV-ljus genereras.
Kortare våglängder kan ge helt andra absorptionsförhållanden i materialet och möjliggöra bearbetning som är svår att utföra med en konventionell infraröd fiberlaser. Detta är särskilt intressant inom exempelvis elektronik, mikroproduktion, polymerbearbetning och andra precisionsprocesser.
Valet av laserkälla handlar därför inte bara om effekt. Kombinationen av våglängd, pulslängd, pulsenergi, repetitionsfrekvens, toppeffekt och strålkvalitet avgör hur laserenergin samverkar med materialet.
MOPA – flexibel styrning av laserpulsen
MOPA står för Master Oscillator Power Amplifier. I en MOPA-arkitektur genereras lasersignalen först i en masteroscillator och förstärks därefter i ett eller flera förstärkarsteg.
Denna uppbyggnad gör det möjligt att separera genereringen av laserpulsen från effektförstärkningen och ger stor flexibilitet vid styrning av laserparametrarna.
I industriella pulserade fiberlasrar används MOPA-teknik bland annat för att kunna variera:
- pulslängd
- repetitionsfrekvens
- pulsenergi
- toppeffekt
- effektfördelning under bearbetningen
Detta är särskilt värdefullt vid lasermärkning och ytbehandling, där olika material kan kräva mycket olika pulsparametrar för att uppnå önskat resultat.
MOPA-tekniken kan exempelvis användas för att optimera kontrast, minska värmepåverkan, förbättra svartmärkning av vissa metaller och anpassa processen till känsliga material.
Lasereffekt
Lasereffekten anges normalt i watt eller kilowatt och är en central specifikation för en industriell laserkälla. Högre effekt kan möjliggöra högre processhastigheter eller bearbetning av tjockare material, men högsta möjliga lasereffekt är inte automatiskt den bästa lösningen för varje applikation.
Lasereffekten måste dimensioneras tillsammans med bland annat strålkvalitet, fokusdiameter, material, processhastighet och önskat processresultat.
Strålkvalitet och BPP
Strålkvaliteten beskriver hur väl laserstrålen kan fokuseras. En viktig parameter är BPP – Beam Parameter Product.
Ett lågt BPP innebär generellt att laserstrålen kan fokuseras till en mindre punkt eller behålla en liten stråldiameter över ett längre arbetsavstånd.
Strålkvaliteten är därför minst lika viktig som lasereffekten i många applikationer. Två laserkällor med samma uteffekt kan ge mycket olika processresultat beroende på deras strålegenskaper.
Single-mode och multi-mode
Fiberlasrar kan konstrueras med olika strålprofiler och strålkvalitet.
Single-mode-lasrar ger mycket hög strålkvalitet och kan fokuseras till små spotstorlekar. Detta är värdefullt vid exempelvis precisionsbearbetning och processer där mycket hög effekttäthet krävs.
Multi-mode-lasrar kan leverera mycket höga effekter och används i stor omfattning för industriell skärning, svetsning och andra högeffektsprocesser.
Valet mellan single-mode och multi-mode bestäms därför av processen och inte enbart av önskad lasereffekt.
AMB – Adjustable Mode Beam
En vidareutveckling av konventionell fiberlaserteknik är AMB – Adjustable Mode Beam.
AMB-lasrar använder en central kärnstråle tillsammans med en separat ringformad stråle. Effekten i kärnan och ringen kan styras för att förändra hur laserenergin fördelas i materialet.
Det kan exempelvis användas vid lasersvetsning för att stabilisera smältbadet, minska stänk och påverka svetshastighet, inträngning och processfönster.
Tekniken är särskilt intressant för avancerade svetsapplikationer och materialkombinationer där en konventionell strålprofil inte ger optimalt resultat.
Våglängd
Laserns våglängd påverkar hur laserenergin absorberas av olika material och vilka optiska komponenter som kan användas i systemet.
Industriella ytterbiumfiberlasrar arbetar vanligtvis kring 1 070 nm. För märkning och mikrobearbetning används även andra våglängder, exempelvis grönt och UV, när materialets absorption eller processkraven gör dessa mer lämpliga.
Valet av våglängd påverkar därför både materialinteraktionen och konstruktionen av optik, skannersystem och processhuvud.
Fiberdiameter och strålöverföring
I många industriella fiberlasersystem transporteras laserenergin från laserkällan till processhuvudet genom en optisk processfiber.
Fiberdiametern påverkar tillsammans med laserkällans strålkvalitet hur strålen kan kollimeras och fokuseras. Valet av fiber är därför en viktig del av dimensioneringen av hela det optiska systemet.
Olika applikationer kan kräva mycket olika fiberdiametrar beroende på önskad spotstorlek, effekttäthet och processkarakteristik.
Effektreglering och modulering
Moderna laserkällor kan reglera uteffekten mycket snabbt. Detta gör det möjligt att synkronisera lasereffekten med maskinens rörelse och anpassa energitillförseln under processen.
Vid exempelvis laserskärning och lasersvetsning kan effektreglering användas vid acceleration, retardation, hörn, in- och utgång ur materialet eller andra delar av processen där energibehovet förändras.
I pulserade system kan dessutom pulslängd, repetitionsfrekvens och pulsenergi användas som processparametrar.
Laserkällor för laserskärning
Vid industriell laserskärning används idag ofta högeffektsfiberlasrar. Kombinationen av hög effekt, god strålkvalitet och hög verkningsgrad möjliggör mycket höga skärhastigheter och bearbetning av ett stort spann av materialtjocklekar.
För höga effektnivåer ställs samtidigt stora krav på processhuvud, optik, kylning, processgas och maskinens övriga konstruktion.
Laserkällor för lasersvetsning
Lasersvetsning kan utföras med ett stort spann av lasereffekter och strålegenskaper. Valet beror bland annat på material, godstjocklek, foggeometri, svetshastighet och önskad inträngning.
För automatiserad lasersvetsning kan både konventionella CW-fiberlasrar och avancerade strålkoncept som AMB användas.
Laserkällor för lasermärkning
Lasermärkning kan utföras med flera olika typer av laserkällor beroende på material och önskat märkningsresultat.
Pulserade fiberlasrar är mycket vanliga för märkning av metaller och många plaster. MOPA-baserade fiberlasrar ger ytterligare möjligheter att anpassa pulsparametrarna till materialet.
För vissa plaster, elektronikkomponenter och känsliga material kan gröna eller UV-lasrar vara mer lämpliga.
LMI AB arbetar bland annat med märksystem från TYKMA Electrox, där olika laserkällor används beroende på märkningsapplikation och material.
Laserkällor för laserrengöring och ablering
Vid laserrengöring och laserablation används ofta pulserade laserkällor när material eller beläggningar ska avlägsnas selektivt med begränsad påverkan på underlaget.
Processen kan användas för exempelvis borttagning av oxider, beläggningar, föroreningar och processrester samt för ytstrukturering och förbehandling inför svetsning eller limning.
Valet av laserkälla och pulsparametrar är avgörande för hur mycket material som avlägsnas och hur stor värmepåverkan processen ger.

Olika laserkällor från olika tillverkare
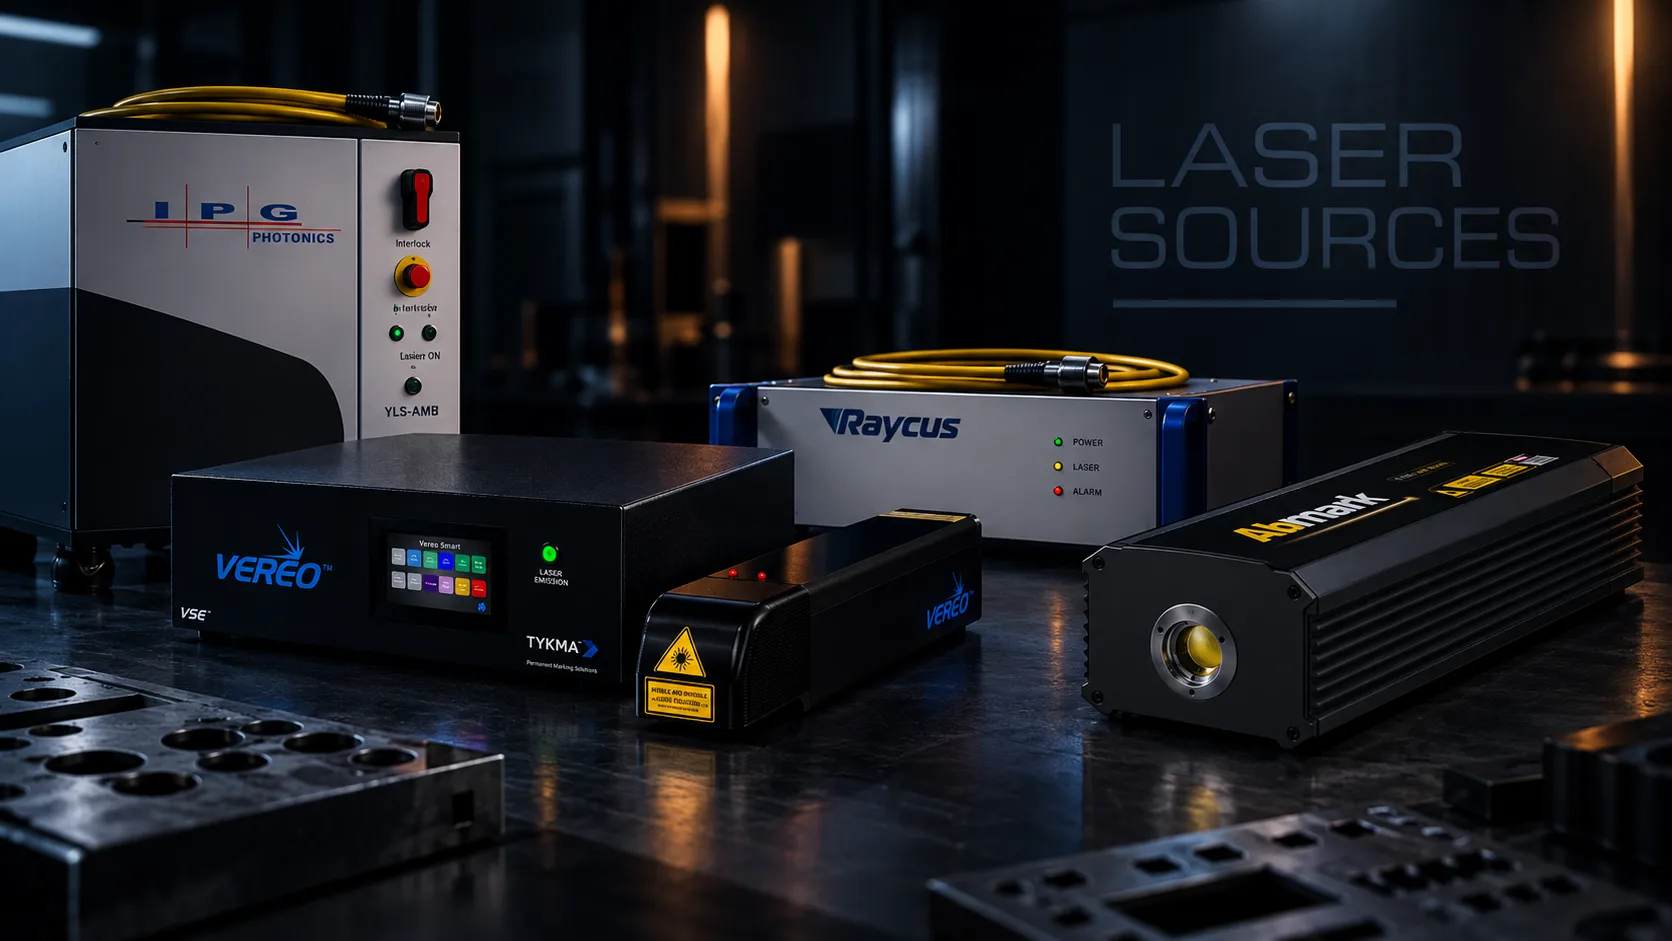
LMI AB arbetar med laserkällor och lasersystem från flera olika tillverkare. Vilken laserkälla som används beror på applikation, maskinkoncept, effektbehov, strålkvalitet, pulsparametrar och övriga systemkrav.
Exempel på leverantörer och laserplattformar som förekommer i LMI AB:s lösningar är:
- IPG Photonics – bland annat YLS-, YLR- och AMB-serier för industriell laserskärning, lasersvetsning och andra materialbearbetningsprocesser
- Raycus – fiberlaserkällor som används i flera industriella lasersystem och maskinplattformar, bland annat i vissa HSG-maskiner
- TYKMA Electrox – laserkällor och kompletta märksystem för industriell lasermärkning och gravering
- MOPA-baserade fiberlasrar – för applikationer där flexibel styrning av pulsparametrarna är viktig, exempelvis märkning och ytbehandling
- andra laserkällor som väljs utifrån den aktuella applikationen och maskinlösningen
HSG använder enligt sin egen information laserkällor från bland annat IPG och Raycus i sina fiberlasermaskiner.
Fristående laserkälla eller integrerad del av maskinen?
En laserkälla kan antingen säljas som en fristående komponent eller vara integrerad som en del av ett komplett lasersystem.
Högeffektslasrar för exempelvis specialmaskiner och kundanpassade system kan specificeras som separata produkter, medan laserkällan i en laserskärmaskin eller märkmaskin ofta är en integrerad del av den kompletta lösningen.
Det innebär att valet av laserkälla ibland görs direkt av LMI AB tillsammans med kunden och ibland är en del av den maskinplattform som valts.
Kylning och energieffektivitet
Laserkällan omvandlar elektrisk energi till laserljus, men en del av energin blir värme som måste ledas bort.
Beroende på lasertyp och effekt kan kylningen ske med luft eller ett separat vattenbaserat kylsystem.
Hög elektrisk verkningsgrad minskar både energiförbrukning och mängden spillvärme. Moderna högeffektsfiberlasrar kan nå mycket hög verkningsgrad; IPG anger exempelvis över 40 % för sina aktuella högeffektsfiberlasrar.
Integration i lasersystemet
Laserkällan måste fungera tillsammans med resten av lasersystemet. Vid val och integration behöver därför hela kedjan beaktas:
lasersäkerhet
- laserkälla
- processfiber och fiberanslutning
- laserhuvud eller skannersystem
- kollimerings- och fokuseringsoptik
- kylsystem
- styrsystem och kommunikation
- processövervakning
- maskinautomation
- lasersäkerhet
En korrekt dimensionerad laserkälla är därför en del av en komplett processlösning och bör inte väljas isolerat från resten av systemet.
Hur väljer man rätt laserkälla?
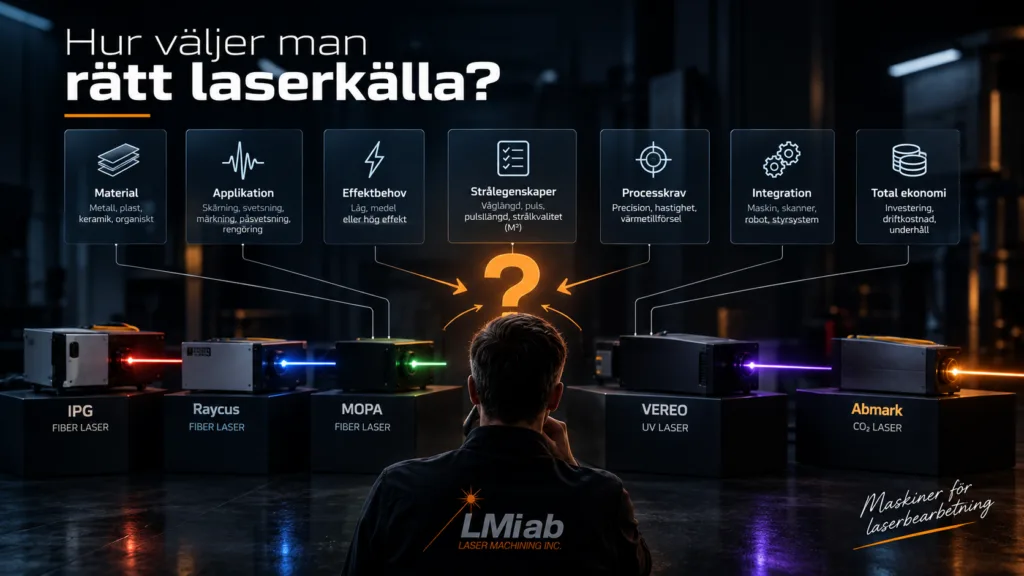
Valet av laserkälla bör alltid utgå från den faktiska applikationen.
Viktiga faktorer är bland annat:
- laserprocess
- material och materialtjocklek
- önskad processhastighet
- lasereffekt och toppeffekt
- strålkvalitet och BPP
- single-mode eller multi-mode
- fiberdiameter
- våglängd
- CW, modulerad eller pulsad drift
- pulslängd och repetitionsfrekvens
- krav på effektreglering
- kylning
- integration med processhuvud eller skannersystem
Det är kombinationen av dessa egenskaper som avgör vilken laserkälla som ger bäst processresult
Laserkällor och produktfamiljer från LMI AB
Under produktområdet Laserkällor presenterar LMI AB ett urval av de laserkällor och produktfamiljer som används i våra lasersystem och kundanpassade lösningar.
Sortimentet omfattar både fristående laserkällor och laserkällor som är integrerade i kompletta maskiner och system.
Bland de produktfamiljer som presenteras finns bland annat:
- integrerade laserkällor från bland annat Raycus och andra tillverkare i kompletta maskinlösningar
- IPG YLS-serien – högeffektsfiberlasrar för industriell materialbearbetning
- IPG YLR-serien – kompakta och flexibla fiberlasrar för ett brett spektrum av industriella applikationer
- IPG AMB-serien – fiberlasrar med justerbar kärn- och ringstråle
- pulserade och MOPA-baserade laserkällor för märkning, rengöring, ablation och ytbehandling
- integrerade laserkällor från bland annat Raycus och andra tillverkare i kompletta maskinlösningar
Vanliga frågor & svar om laserkällor
De använder olika lasermedium och arbetar vid olika våglängder. Fiberlasrar för industriell metallbearbetning arbetar normalt kring 1 µm, medan konventionella CO₂-lasrar vanligtvis arbetar kring 10,6 µm. Skillnaden påverkar bland annat materialabsorption, optik, strålöverföring och systemkonstruktion.
Nej. Rätt effekt beror på material, process, strålkvalitet, spotstorlek och önskad processhastighet. För hög effekt kan vara både onödig och olämplig för vissa applikationer.
MOPA står för Master Oscillator Power Amplifier. Arkitekturen separerar genereringen av laserpulsen från effektförstärkningen och ger stor flexibilitet när pulsparametrarna ska anpassas till olika material och processe
Single-mode innebär att lasern genererar en stråle med mycket hög strålkvalitet som kan fokuseras till en liten spot och därmed ge hög effekttäthet.
BPP står för Beam Parameter Product och används för att beskriva laserstrålens kvalitet och fokuserbarhet. Ett lägre BPP innebär generellt bättre fokuserbarhet.
AMB står för Adjustable Mode Beam och innebär att laserenergin kan fördelas mellan en central kärnstråle och en yttre ringstråle. Genom att styra dessa separat kan energifördelningen anpassas till processen.
I vissa fall, men hela lasersystemet måste kontrolleras. Processfiber, laserhuvud, optik, kylning, styrning och lasersäkerhet måste vara dimensionerade för den nya laserkällan och dess strålegenskaper.
Kontakta LMI AB om laserkällor
Behöver du en laserkälla till ett nytt lasersystem, vill du uppgradera en befintlig installation eller behöver hjälp att välja rätt effekt, våglängd och strålegenskaper?
Kontakta LMI AB med information om process, material och systemkrav så hjälper vi dig att specificera en lämplig laserkälla och konfiguration.
Kontakta Tim Smith för rådgivning om lasermärkning och lasermärkningsmaskiner.
Tim Smith
Kontaktperson för laserkällor
Tim hjälper er att bedöma process och produktionsbehov för att ta fram rätt laserkälla för applikationen.