

Lasermärkning
Lasermärkning är en snabb och beröringsfri metod för att skapa permanent och detaljrik märkning på komponenter och produkter. Tekniken används bland annat för serienummer, artikelnummer, Data Matrix-koder, QR-koder, logotyper och annan spårbarhetsinformation.
Här förklarar vi hur lasermärkning fungerar, vilka material som kan märkas, skillnaderna mellan olika lasertyper och vad som är viktigt att tänka på när ett företag ska välja lasermärkningssystem.
Hur fungerar lasermärkning?
Processen kan förenklat beskrivas i fem steg:
- Märkinformationen skapas eller hämtas i systemets programvara.
- Produkten positioneras manuellt, i en fixtur eller automatiskt i en produktionslinje.
- Laserkällan genererar laserljus med egenskaper som är anpassade efter materialet och applikationen.
- Optik och snabba galvanometerspeglar fokuserar och styr laserstrålen över märkfältet.
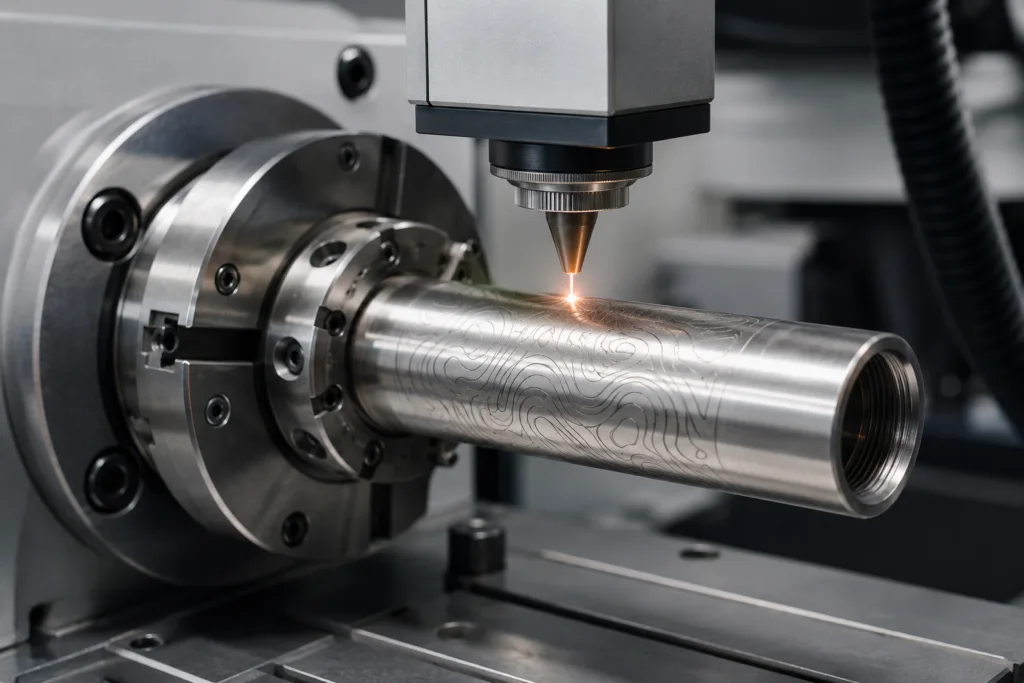
- Laserenergin påverkar materialets yta och skapar den programmerade texten, koden eller grafiken.
Märkningen kan ske i en fristående arbetsstation, med ett mobilt system direkt på en stor komponent eller som en automatiserad del av en produktionslinje.
Kameror, sensorer, fixturer och systemkopplingar kan användas för exempelvis positionering, kvalitetskontroll, kodverifiering och hantering av variabel data.
Fördelar med industriell lasermärkning
Lasermärkning används när märkningen behöver vara tydlig, repeterbar och beständig samtidigt som processen ska fungera effektivt i produktionen.
Permanent märkning:
Märkningen skapas direkt i eller på materialets yta och kan göras mycket beständig mot exempelvis slitage, kemikalier och miljöpåverkan. Beständigheten beror på material och vilken märkningsprocess som används.
Hög detaljrikedom:
Laser kan skapa mycket liten text, detaljerad grafik och maskinläsbara koder med hög precision.
Beröringsfri process:
Inget verktyg behöver komma i fysisk kontakt med komponenten. Det innebär inget mekaniskt verktygsslitage och ingen mekanisk belastning på detaljen under märkningen.
Variabel information:
Serienummer, datum, batchdata, koder och annan information kan ändras automatiskt mellan enskilda komponenter.
God repeterbarhet:
Med rätt fixturering, stabil positionering och kontrollerade processparametrar kan samma märkresultat reproduceras med hög noggrannhet i återkommande produktion.
Brett användningsområde:
Med rätt laserkälla och våglängd kan metoden användas på många metaller, plaster, ytbeläggningar, organiska material och andra material.
Vad används lasermärkning till?
Lasermärkning kan fylla både tekniska, regulatoriska och visuella funktioner. Vanliga användningsområden är:
- serienummer och unika identiteter
- artikel- och komponentnummer
- batchnummer och tillverkningsdatum
- Data Matrix-koder, QR-koder och streckkoder
- logotyper och grafiska symboler
- skalor, graderingar och funktionsmarkeringar
- varningssymboler och produktinformation
- märkning för montering och kvalitetskontroll
- spårbarhetsdata genom hela produktens livscykel
- dekorativ och varumärkesbyggande märkning
Valet av märkmetod beror bland annat på om informationen ska vara läsbar för människor, maskinläsbar eller både och.
För en fungerande spårbarhetslösning behöver hela kedjan fungera: rätt datainnehåll, tillräcklig kontrast, lämplig kodstorlek, stabil positionering samt tillförlitlig avläsning och vid behov verifiering av kodkvaliteten.
Vilka material kan lasermärkas?
Lasermärkning kan användas på ett mycket stort antal material, men resultatet påverkas av materialets sammansättning, ytbehandling och hur materialet absorberar laserljusets våglängd.
Vanliga material är:
- rostfritt stål och konstruktionsstål
- aluminium och anodiserad aluminium
- titan
- mässing och koppar
- hårdmetall
- tekniska plaster
- lackerade och belagda komponenter
- glas och keramik
- trä, papper, kartong och andra organiska material
För lasermärkning av metall används ofta fiberlaser eller MOPA-fiberlaser. Beroende på material och parametrar kan processen skapa exempelvis kontrastmärkning, gravyr, ablation eller anlöpningsmärkning.
På plast kan märkningen i stället uppstå genom exempelvis färgförändring, skumning, karbonisering eller ytlig materialavverkning. Plast är ett särskilt materialberoende område eftersom polymer, pigment, fyllmedel och andra tillsatser kan påverka märkresultatet kraftigt.
UV-laser är ofta intressant för värmekänsliga plaster och andra material där mycket fina detaljer och begränsad termisk påverkan är viktigt. CO₂-laser lämpar sig framför allt för många organiska och icke-metalliska material.
Eftersom även till synes likadana material kan reagera olika bör den verkliga komponenten alltid provmärkas. Då kan rätt lasertyp och processparametrar väljas utifrån önskad kontrast, märkdjup, kvalitet och cykeltid..
Fiberlaser, MOPA-fiberlaser, UV-laser eller CO₂-laser?
Olika laserkällor arbetar med olika våglängder och pulsegenskaper. Material absorberar dessa våglängder olika effektivt, vilket har stor betydelse för både märkresultat och processtid.
| Lasertyp: | Typiska styrkor: | Vanliga användningsområden: |
| Fiberlaser | Effektiv och snabb märkning av många metaller och tekniska plaster | Serienummer, koder, logotyper, gravyr och spårbarhetsmärkning på industrikomponenter |
| MOPA * -fiberlaser | Större kontroll över bland annat pulsbredd och därmed materialpåverkan | Krävande metall- och plastapplikationer där kontrast, värmepåverkan eller yteffekt behöver optimeras |
| UV-laser | Mycket fin bearbetning och låg termisk påverkan i många material | Känsliga plaster, elektronik, små komponenter, fin grafik och mycket små maskinläsbara koder |
| CO₂-laser | God absorption i många organiska och icke-metalliska material | Förpackningar, papper, kartong, trä, glas och vissa plaster och beläggningar |
*) MOPA står för Master Oscillator Power Amplifier och är en konstruktion av pulserad fiberlaser som ger större möjlighet att styra laserpulsens egenskaper än en traditionell Q-switchad fiberlaser. Den större flexibiliteten kan exempelvis användas för att optimera kontrast på vissa plaster, begränsa värmepåverkan och skapa särskilda yteffekter på metall.
Tabellen är vägledande. Valet av laser ska alltid göras utifrån den verkliga komponenten och det önskade märkresultatet – inte enbart utifrån en generell materialkategori.
Lasermärkning, lasergravyr och laseretsning
Begreppen används ibland som synonymer, men beskriver inte alltid samma typ av process.
Lasermärkning
Lasermärkning är ett övergripande begrepp för processer där laser skapar information, kontrast eller en annan synlig förändring på en yta. Märkningen kan vara mycket ytlig och behöver inte innebära att någon betydande mängd material avlägsnas.
Lasergravyr
Vid lasergravyr avlägsnas material så att märkningen får ett mätbart djup. Gravyr kan vara lämplig när märkningen behöver tåla kraftigt mekaniskt slitage eller finnas kvar efter exempelvis efterföljande ytbehandling.
Djupgravyr kan kräva flera laserpass och innebär normalt längre processtid än ytlig märkning.
Laseretsning
Begreppet laseretsning används ofta för mycket ytlig materialbearbetning där lasern påverkar eller avlägsnar ett tunt skikt av materialet. Terminologin varierar dock mellan olika branscher och tillverkare.
Till skillnad från traditionell kemisk etsning används ingen kemisk etsvätska – förändringen skapas av laserenergin.
Vilken process som är lämplig bestäms av krav på kontrast, märkdjup, ytegenskaper, cykeltid och hur komponenten ska användas efter märkningen.
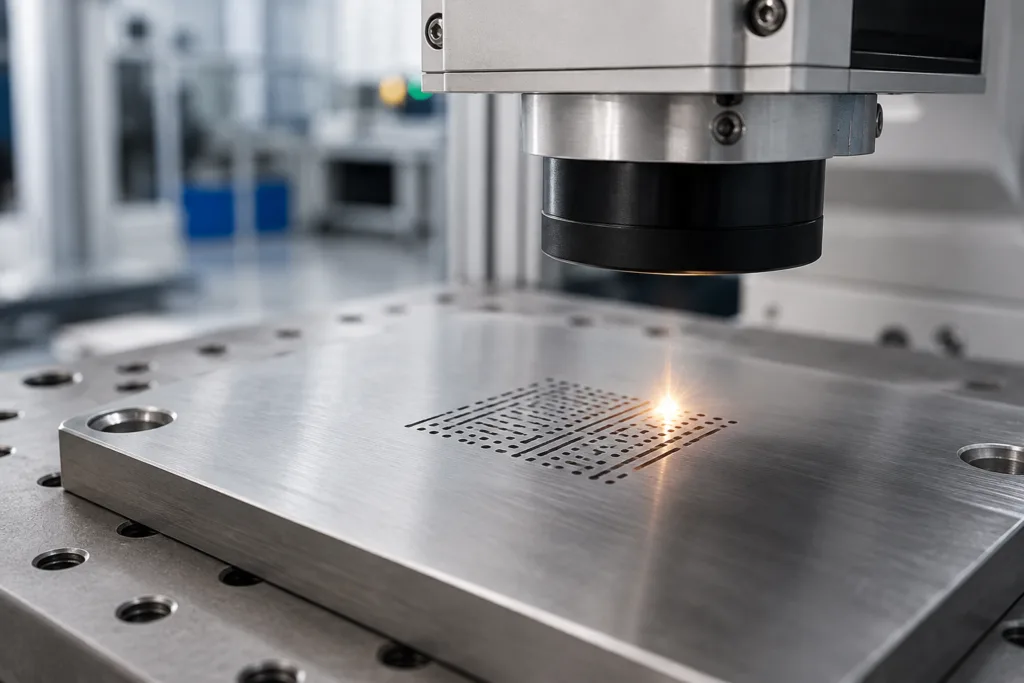
Spårbarhetsmärkning med laser
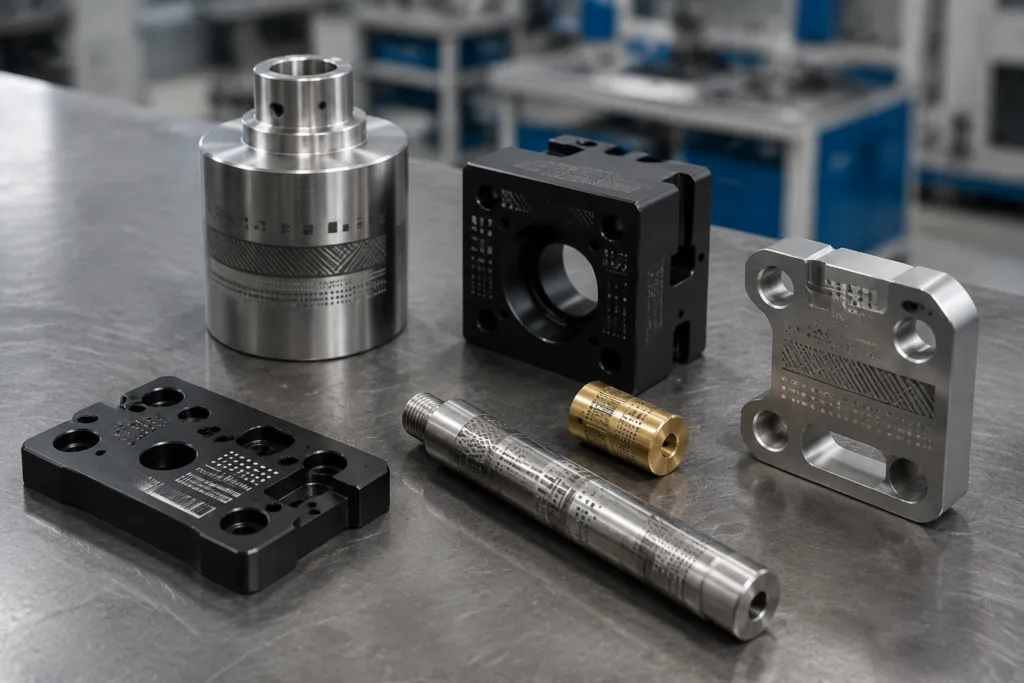
Lasermärkning lämpar sig mycket väl för produkter som behöver kunna identifieras genom produktion, leverans, användning och service.
Varje komponent kan få en unik identitet som kopplas till exempelvis batchnummer, tillverkningsdata, kontrollresultat eller annan produktinformation.
Data Matrix-koder används ofta när en unik identitet eller mycket information behöver kunna representeras på en liten yta.
För att lösningen ska bli robust behöver man bland annat ta hänsyn till:
- kodens storlek och cellstorlek
- kontrast mot materialets bakgrund
- märkfält och optik
- komponentens position och geometri
- ytvariationer mellan olika komponenter och batcher
- läsarens placering och belysning
- verifiering av kodkvalitet
- koppling till databas, PLC, MES eller andra produktionssystem
En tekniskt skarp och visuellt tydlig märkning är inte automatiskt en fungerande spårbarhetslösning. Märkning, dataflöde, avläsning och verifiering behöver utformas som en sammanhängande process.
Fristående, mobil eller integrerad lasermärkning
Fristående märkningsstation
En sluten arbetsstation passar när operatören laddar komponenter manuellt eller placerar dem i en fixtur.
Stationen kan konfigureras med exempelvis motoriserad Z-axel, XY-bord, rotationsenhet, kamera och olika optiska märkfält. Denna typ av system ger stor flexibilitet vid produktvariation och batchproduktion.
Mobil märklaser
Ett mobilt system gör det möjligt att flytta märkhuvudet till komponenten i stället för att flytta komponenten till maskinen.
Det är användbart för stora, tunga eller installerade detaljer som är svåra eller omöjliga att placera i en traditionell märkningsstation.
Eftersom laserhuvudet används utanför en traditionellt sluten arbetsstation måste säkerhetslösningen anpassas noggrant efter systemets konstruktion och användningsmiljö.
Integrerad märkning i produktionslinje
Vid stora volymer kan märklasern integreras direkt i en produktionscell, robotcell eller transportör.
Systemet kan exempelvis ta emot variabel data, kontrollera att rätt detalj finns på plats, utföra märkningen och därefter verifiera resultatet.
Märkning av produkter medan de befinner sig i rörelse brukar benämnas on-the-fly-märkning.
Vilken lasertyp passar för märkning?
| Egenskap: | Fiberlaser: | MOPA-fiberlaser: | UV-laser: | CO₂-laser: |
| Typiska material | Metaller och många tekniska Metaller och många tekniska plaster | Metaller och krävande plastapplikationer | Plaster, glas, keramik och känsliga material | Trä, papper, kartong, glas och vissa plaster |
| Vanliga resultat | Kontrastmärkning och gravyr | Kontrast, särskilda färg- och yteffekter samt kontrollerad materialpåverkan | Mycket fin märkning med begränsad värmepåverkan | Märkning, gravyr och avlägsnande av vissa ytbeläggningar |
| Detaljrikedom | Mycket hög | Mycket hög | Mycket hög | Hög |
| Kontroll av värmepåverkan | God | Mycket god | Mycket god | Materialberoende |
| Märkhastighet | Hög | Hög | Applikationsberoende | Hög i lämpliga material |
| Passar särskilt för | Industriell metallmärkning och spårbarhet | Krävande märkning där pulsegenskaper och materialpåverkan behöver optimeras | Små koder, elektronik och värmekänsliga material | Förpackningar och organiska material |
Det finns ingen lasertyp som passar alla material och märkningskrav. Valet behöver baseras på materialets sammansättning, önskad kontrast, märkdjup, detaljrikedom och produktionens cykeltid.
Därför rekommenderas alltid provmärkning på den verkliga komponenten innan systemet konfigureras.
Vad påverkar märkresultatet?
Ett stabilt och läsbart märkresultat beror på flera faktorer:
- materialets exakta sammansättning och ytbehandling
- laserns våglängd och pulsegenskaper
- lasereffekt och pulsenergi
- frekvens och pulsbredd
- skanningshastighet och linjeavstånd
- fokusläge och val av optik
- märkfältets storlek
- komponentens planhet och geometri
- fixturering och repeterbar positionering
- önskat märkdjup och kontrast
- tillåten cykeltid
- om märkningen ska vara mänskligt läsbar eller maskinläsbar
- utsug och hantering av rök, gaser och partiklar
Ett större märkfält är inte alltid bättre. När märkfältet ökar förändras bland annat fokusering, spotstorlek och tillgänglig effekttäthet. Vid små koder och mycket fina detaljer kan därför ett mindre optiskt märkfält eller programmerbar positionering av komponent eller märkhuvud ge ett bättre resultat.
Så väljer ni rätt lasermärkningssystem
Material och yta
Vad består komponenten av och finns det någon ytbeläggning, lackering eller annan behandling?
Märkinnehåll
Ska systemet skapa text, grafik, serienummer, maskinläsbara koder, kontrastmärkning eller djup gravyr?
Kvalitetskrav
Vilken kontrast, upplösning, beständighet och kodkvalitet krävs?
Detaljstorlek och geometri
Är komponenten plan, cylindrisk, stor, tung eller varierande i form och storlek?
Märkfält
Hur stor yta ska märkas och hur små är de finaste detaljerna?
Produktionsvolym och cykeltid
Hur många komponenter ska märkas och vilken cykeltid och tillgänglighet behöver processen klara?
Hantering och automation
Ska systemet vara fristående, mobilt, robotintegrerat eller placerat direkt i en produktionslinje?
Data och integration
Ska märkinformation hämtas från exempelvis PLC, databas, MES, ERP-system eller operatör?
Säkerhet och utsug
Hur ska laserstrålning samt eventuell rök, gaser och partiklar från processen hanteras?
Service och utveckling
Vilken utbildning, reservdelstillgång och teknisk support behövs under systemets livslängd?

Säkerhet vid lasermärkning
Industriella märklasrar kan innebära risker för ögon och hud. Processen kan dessutom skapa rök, gaser och partiklar beroende på vilket material och vilken ytbeläggning som bearbetas.
Maskinens laserklass, kapsling och säkerhetsfunktioner behöver därför kombineras med riskbedömning, lämpligt utsug, dokumenterade rutiner och utbildad personal.
En sluten och förreglad arbetsstation kan normalt konstrueras så att den är laserklass 1 vid normal användning, medan öppna och mobila system kan kräva ytterligare skyddsåtgärder.
Den slutliga säkerhetslösningen måste alltid anpassas efter lasersystemets konstruktion, laserkälla, applikation och användningsmiljö.
Lasermärkning anpassad efter er produktion
LMI erbjuder lasermärkningssystem för många typer av industriella behov – från kompakta arbetsstationer och mobila märklasrar till större fleraxliga system och lösningar för integration i automatiserade produktionslinjer.
Sortimentet omfattar lösningar från bland annat TYKMA Electrox och Abmark.
LMI hjälper er att utvärdera material, märkresultat, lasertyp, optik, märkfält, fixturering, automation och säkerhet. Genom att utgå från den verkliga komponenten och produktionsprocessen kan systemet konfigureras för rätt kvalitet, cykeltid och produktionsflöde.
Vanliga frågor & svar om lasermärkning
Lasermärkning är en beröringsfri metod där en fokuserad laserstråle påverkar ett materials yta och skapar permanent text, grafik eller maskinläsbara koder. Resultatet beror på material, lasertyp och valda processparametrar.
Metaller, många tekniska plaster, anodiserade och lackerade ytor samt flera organiska och icke-metalliska material kan märkas med rätt laserteknik. Materialets exakta sammansättning och yta bör alltid testas eftersom även små skillnader kan påverka märkresultatet.
Lasermärkning är ett övergripande begrepp för flera laserprocesser som skapar information eller kontrast på en yta. Vid lasergravyr avlägsnas material så att märkningen får ett mätbart djup.
Laseretsning används ofta som benämning på ytlig materialbearbetning med laser och terminologin varierar mellan olika branscher. Till skillnad från traditionell kemisk etsning används laserenergi för att förändra materialets yta.
Fiberlaser och MOPA-fiberlaser är vanliga val för märkning av metall. Vilken lasertyp, effekt, optik och vilka pulsegenskaper som passar bäst beror på material, yta, önskad kontrast, märkdjup och cykeltid.
Båda är fiberlasrar, men en MOPA-fiberlaser ger större möjlighet att styra laserpulsens egenskaper, framför allt pulsbredden. Det gör det möjligt att finjustera materialpåverkan och kan ge fördelar vid exempelvis vissa plastmaterial, känsliga ytor och applikationer där särskilda kontrast- eller färgeffekter önskas.
Ja. Många plaster kan lasermärkas, men resultatet varierar beroende på polymer, pigment, fyllmedel och andra tillsatser. Fiberlaser, MOPA-fiberlaser eller UV-laser kan vara aktuellt beroende på material och önskat märkresultat.
Ja. Serienummer, Data Matrix-koder, QR-koder och annan unik information kan skapas automatiskt och kopplas till produktions-, kvalitets- eller affärssystem. För maskinläsbara koder behöver även kodkvalitet och tillförlitlig avläsning säkerställas.
Ja, det är starkt rekommenderat. Material som ser identiska ut kan ha olika legeringar, pigment, tillsatser eller ytbehandlingar och därför reagera olika på laserljuset. Provmärkning gör det möjligt att välja rätt laserkälla, optik och processparametrar innan systemet specificeras.
Kontakta LMI om lasermärkning
Planerar ni att investera i en lasermärkningsmaskin eller vill ni undersöka hur lasermärkning kan förbättra spårbarheten och effektivisera er produktion?
LMI hjälper er att analysera material, ytbehandling, märkinnehåll, detaljgeometri, produktionsvolym, cykeltid och automationsbehov för att hitta en tekniskt och ekonomiskt lämplig lösning.
Kontakta Urban Gärds för rådgivning om lasermärkning och lasermärkningsmaskiner.
Urban Gärds
Kontaktperson för lasermärkning
Urban hjälper er att bedöma material, märkningskrav och produktionsbehov för att ta fram rätt laserteknik och märkningssystem för applikationen.