

Laserlödning
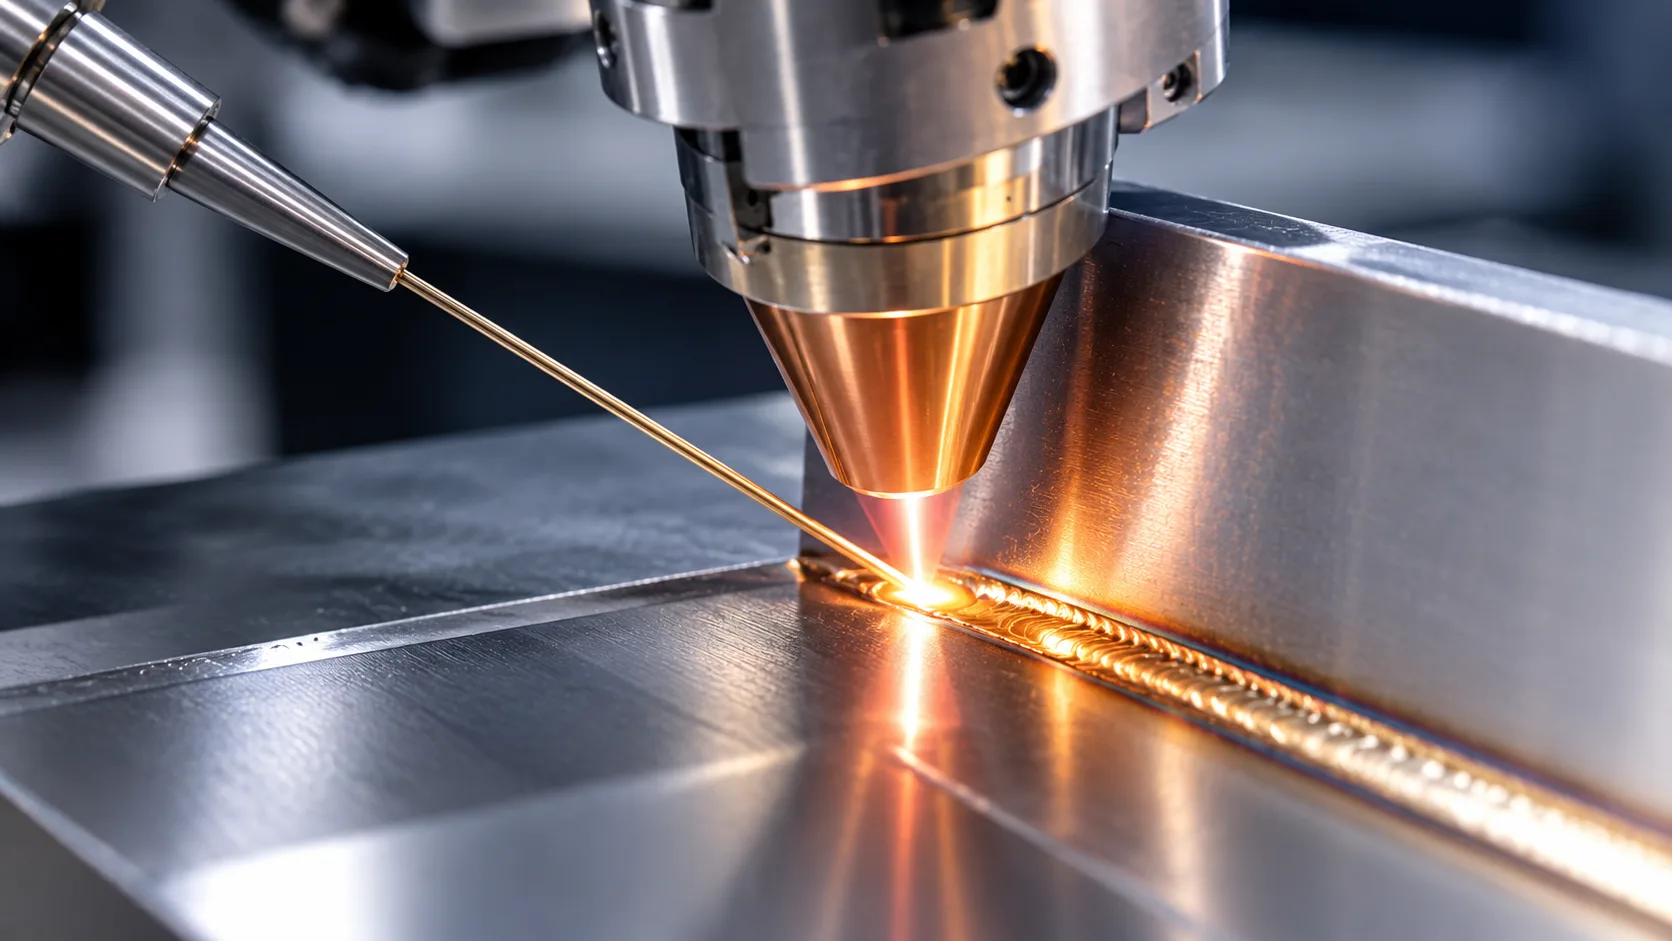
Laserlödning är en precisionsprocess för sammanfogning av metalliska material där laserenergi används för att smälta ett tillsatsmaterial som binder samman komponenterna – utan att grundmaterialet normalt behöver smältas.
Den kontrollerade och lokala värmetillförseln gör tekniken särskilt intressant när höga krav ställs på fogkvalitet, ytfinish, dimensionsnoggrannhet och låg termisk påverkan. Här förklarar vi hur laserlödning fungerar, vilka material och applikationer tekniken lämpar sig för och vilka faktorer som påverkar resultatet i en industriell laserlödningsprocess.
Vad är laserlödning?
Laserlödning är en sammanfogningsprocess där en koncentrerad laserstråle används som värmekälla för att smälta ett tillsatsmaterial, även kallat lod. Det smälta tillsatsmaterialet väter grundmaterialets ytor och flyter in i fogen, där det stelnar och binder samman komponenterna.
Till skillnad från lasersvetsning behöver grundmaterialet normalt inte smältas. Processen kan därför ge lägre termisk påverkan på komponenterna och minska risken för deformation.
Laserstrålens höga precision gör det samtidigt möjligt att styra värmetillförseln till ett mycket begränsat område.
Laserlödning lämpar sig därför särskilt väl för komponenter där krav ställs på exempelvis:
- hög repeterbarhet.
- hög dimensionsnoggrannhet
- begränsad värmepåverkan
- låg deformation
- hög och jämn fogkvalitet
- täta fogar
- god ytfinish


Hur fungerar laserlödning?
Vid laserlödning fokuseras laserstrålen mot området där komponenterna ska sammanfogas. Tillsatsmaterial tillförs vanligtvis som tråd eller pulver och värms av laserenergin tills det smälter.
Det flytande tillsatsmaterialet väter komponenternas ytor och fördelas i fogen. När laserstrålen och tillsatsmaterialet förflyttas längs fogen stelnar lodet och bildar förbindningen mellan komponenterna.
För att processen ska fungera stabilt behöver temperaturen vara tillräckligt hög för att smälta tillsatsmaterialet och skapa god vätning, men samtidigt kontrolleras så att grundmaterialet inte smälts i onödan.
Processresultatet påverkas bland annat av:
- lasereffekt
- processhastighet
- fokusläge och stråldiameter
- tillsatsmaterial
- matningshastighet för tråd eller pulver
- materialkombination
- foggeometri
- komponenternas ytbeskaffenhet
- fixturering
- eventuell skyddsgas.
Det är samspelet mellan dessa faktorer som avgör fogens kvalitet och processens stabilitet.
Laserlödning jämfört med lasersvetsning
Laserlödning och lasersvetsning använder båda laserstrålning som en koncentrerad värmekälla, men själva sammanfogningsprincipen skiljer sig.
Vid lasersvetsning smälts grundmaterialen lokalt och bildar tillsammans en svetsfog. Processen kan utföras med eller utan tillsatsmaterial.
Vid laserlödning smälts i stället ett tillsatsmaterial vars smälttemperatur är lägre än grundmaterialets. Grundmaterialet behöver därför normalt inte smälta för att komponenterna ska sammanfogas.
| Egenskap | Laserlödning | Lasersvetsning |
|---|---|---|
| Grundmaterial | Behöver normalt inte smältas | Smälts lokalt |
| Tillsatsmaterial | Krävs | Inte alltid nödvändigt |
| Värmetillförsel | Mycket kontrollerad | Koncentrerad men vanligtvis högre |
| Deformation | Vanligen liten | Vanligen liten jämfört med konventionell svetsning |
| Fogutseende | Mycket god ytfinish möjlig | Beror på process och fog |
| Inträngningsdjup | Begränsat | Kan vara stort |
| Typisk användning | Fogar med höga krav på finish och låg värmepåverkan | Strukturella och tekniska svetsförband |
Vilken process som är lämpligast beror på komponenten, materialen och vilka mekaniska, termiska och estetiska krav som ställs på fogen.
Fördelar med industriell laserlödning
Kontrollerad värmetillförsel
Laserstrålen gör det möjligt att koncentrera energin till ett begränsat område och styra processen med hög precision.
Låg deformation
Eftersom grundmaterialet normalt inte behöver smältas kan den totala värmepåverkan begränsas. Det är särskilt värdefullt för tunna eller dimensionskänsliga komponenter.
Hög fogkvalitet
Med rätt material, fogutformning och processparametrar kan laserlödning skapa jämna, täta och reproducerbara fogar.
God ytfinish
Processen kan ge mycket släta och estetiskt tilltalande fogar, vilket kan minska behovet av efterbearbetning.
Hög repeterbarhet
Laserenergi, rörelse och matning av tillsatsmaterial kan styras mycket noggrant, vilket gör processen lämplig för automatiserad serieproduktion.
Goda möjligheter till automation Laserlödning kan integreras med fleraxliga rörelsesystem, robotar, komponenthantering och annan produktionsutrustning.äcklig kontrast, lämplig kodstorlek, stabil positionering samt tillförlitlig avläsning och vid behov verifiering av kodkvaliteten.

Typiska användningsområden
Laserlödning används i industriella applikationer där hög fogkvalitet behöver kombineras med kontrollerad värmetillförsel och hög repeterbarhet.
Exempel på användningsområden är:
- fordonsindustrin
- flyg- och rymdindustrin
- energiindustrin
- marin och offshore
- maskin- och verkstadsindustrin
- precisionskomponenter
- verktyg och slitdelar
- reparation och återställning av tekniska komponenter
- automatiserad serieproduktion.
Inom fordonsindustrin används laserlödning bland annat där fogens utseende och dimensionsnoggrannhet är viktiga, exempelvis på synliga karossfogar.
Material och tillsatsmaterial
Laserlödning kan användas för ett flertal metalliska material och materialkombinationer.
Exempel är:
- kolstål
- rostfritt stål
- höghållfasta stål
- titanlegeringar
- nickelbaserade legeringar
- koboltbaserade legeringar
- vissa hårdmetall- och karbidbaserade material.
Vilket tillsatsmaterial som används måste anpassas till grundmaterialet och de egenskaper som krävs hos den färdiga fogen.
Valet påverkar bland annat:
- vätning
- fogens hållfasthet
- korrosionsegenskaper
- arbetstemperatur
- slitstyrka
- fogens utseende
- processens temperaturfönster.
Materialkombination och tillsatsmaterial bör därför utvärderas tillsammans som en del av processutvecklingen.
Fogutformning och komponentkvalitet
En stabil laserlödningsprocess kräver att komponenter, tillsatsmaterial och foggeometri fungerar tillsammans.
Fogytorna behöver vara lämpade för god vätning och bör vara fria från föroreningar som kan påverka processen.
Viktiga faktorer är bland annat:
- foggeometri
- spalt mellan komponenterna
- komponenternas position
- ytbeskaffenhet
- oxider och föroreningar
- fixturering
- matning och positionering av tillsatsmaterialet.
God och repeterbar komponentpositionering är särskilt viktig i automatiserade system.
Tråd eller pulver som tillsatsmaterial
Tillsatsmaterialet kan tillföras på olika sätt beroende på applikationen.
Trådmatning
Vid trådbaserad laserlödning matas tillsatsmaterialet kontinuerligt mot processzonen. Trådens position och matningshastighet behöver synkroniseras med laserstrålen och rörelsen längs fogen.
Metoden lämpar sig väl för kontinuerliga och automatiserade processer.
Pulvermatning
Tillsatsmaterial kan även tillföras i pulverform. Pulvret transporteras till processområdet och smälts av laserstrålen.
Vilken metod som är lämpligast beror på komponenten, materialet, foggeometrin och vilken typ av process som ska utföras.
Vad påverkar resultatet vid laserlödning?
Ett stabilt och repeterbart resultat kräver att flera processparametrar balanseras mot varandra.
Viktiga faktorer är:
- lasereffekt
- processhastighet
- stråldiameter och effekttäthet
- fokusposition
- tillsatsmaterial
- matningshastighet
- foggeometri och spalt
- komponentposition
- fixturering
- ytbeskaffenhet
- skyddsgas
- önskad foggeometri.
För hög värmetillförsel kan påverka grundmaterialet eller försämra fogens egenskaper, medan för låg värmetillförsel kan ge otillräcklig smältning och vätning. Processfönstret behöver därför fastställas för den aktuella kombinationen av komponent, material och tillsatsmaterial.

Automation av laserlödning
Laserlödning lämpar sig väl för automation eftersom både laserenergin, rörelsen och matningen av tillsatsmaterial kan styras med hög precision.
Ett automatiserat system kan exempelvis bestå av:
- laserkälla
- processoptik
- tråd- eller pulvermatare
- fixturering
- XY- eller fleraxligt rörelsesystem
- industrirobot
- komponenthantering
- kamera eller sensorer
- processövervakning
- styrsystem
- lasersäker kapsling.
Systemets utformning beror på komponentens geometri, produktionsvolym, kvalitetskrav och önskad automationsgrad.
Säkerhet vid laserlödning
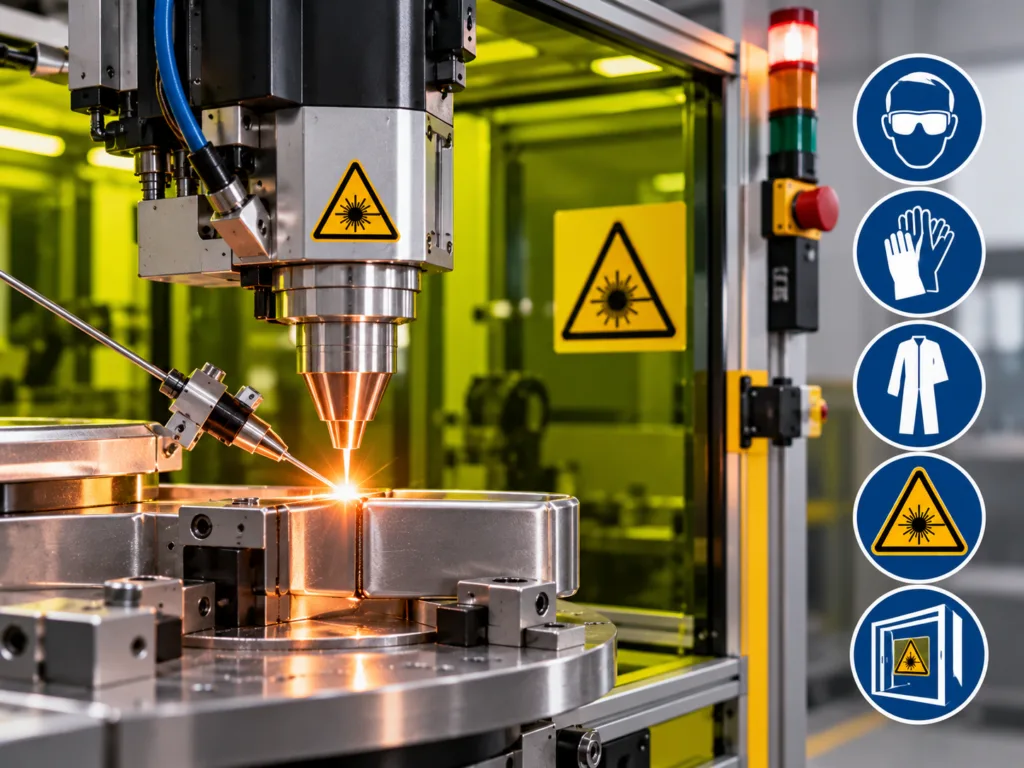
Industriell laserlödning använder laserstrålning med hög effekt och kräver därför en säkerhetslösning anpassad till den aktuella lasern och processen.
Lasersystem med öppen strålgång kan innebära risker från både direkt och reflekterad laserstrålning.
En automatiserad anläggning kan därför konstrueras med exempelvis:
- lasersäker kapsling
- förreglade dörrar och luckor
- laserklassade skydd
- utsug för rök och partiklar
- dokumenterade arbetsrutiner
- utbildad personal
- riskbedömning av applikationen.
Ett korrekt konstruerat och inkapslat system kan utformas för Laserklass 1 vid normal drift, även om själva processlasern är Laserklass 4.
LMI AB erbjuder även utbildning inom lasersäkerhet. och verifiering behöver utformas som en sammanhängande process.
Rätt process börjar med applikationen
Vid laserlödning är det inte enbart laserns effekt eller maskinens tekniska specifikationer som avgör resultatet. Material, tillsatsmaterial, fogutformning, komponentpositionering, värmetillförsel och rörelse behöver tillsammans bilda en stabil och repeterbar process.
Vid utveckling av en laserlödningsprocess behöver därför krav på exempelvis fogkvalitet, hållfasthet, täthet, ytfinish, dimensionsnoggrannhet, cykeltid och repeterbarhet vägas samman.
Genom provning och processutveckling kan processparametrar och utrustning utvärderas innan den slutliga systemlösningen specificeras..
Vanliga frågor & svar om laserlödning
Laserlödning är en sammanfogningsprocess där en laser används som värmekälla för att smälta ett tillsatsmaterial som binder samman komponenterna. Grundmaterialet behöver normalt inte smältas.
Vid lasersvetsning smälts grundmaterialet lokalt och bildar själva svetsfogen. Vid laserlödning smälts i stället ett tillsatsmaterial med lägre smälttemperatur, medan grundmaterialet normalt förblir i fast form.
Processen ger mycket kontrollerad värmetillförsel och kan ge låg deformation, hög dimensionsnoggrannhet, god ytfinish och hög repeterbarhet.
Metoden kan användas med flera typer av stål samt bland annat nickel-, kobolt- och titanbaserade material. Den praktiska lämpligheten beror på kombinationen av grundmaterial, tillsatsmaterial och krav på den färdiga fogen.
Ja. Tillsatsmaterialet är en grundläggande del av lödprocessen och har en lägre smälttemperatur än de material som ska sammanfogas.
Ja. Processen lämpar sig mycket väl för automation och kan integreras med exempelvis XY-system, fleraxliga rörelsesystem, industrirobotar och automatiserad komponenthantering.
Det rekommenderas. Provning gör det möjligt att utvärdera bland annat materialkombination, tillsatsmaterial, foggeometri, lasereffekt, processhastighet och matning innan den slutliga systemlösningen bestäms.
Laserlödning från LMI AB
LMI AB hjälper er att utvärdera komponent, material, tillsatsmaterial, foggeometri och processkrav för industriell laserlödning.
Vi kan även hjälpa till med systemlösningar där laserkälla, processoptik, tillsatsmatning, rörelse, automation, processövervakning och lasersäkerhet anpassas efter den aktuella applikationen.
Vill ni veta om laserlödning passar er applikation? Kontakta LMI AB så hjälper vi er att utvärdera processen och vilka tekniska förutsättningar som krävs för en stabil och repeterbar lösning.
Kontakta LMI om laserlödning
Planerar ni att investera i laserlödning eller vill ni undersöka om tekniken kan effektivisera en befintlig sammanfogningsprocess?
LMI AB hjälper er att analysera material, komponentgeometri, fogutformning, tillsatsmaterial, kvalitetskrav, produktionsvolym och automationsbehov för att ta fram en tekniskt och ekonomiskt lämplig lösning.
Kontakta Tim Smith för rådgivning om laserlödning och laserlödningssystem.
Tim Smith
VD & kontaktperson för laserlödning
Tim hjälper er att ta fram rätt utrustning och systemlösning för er lödningsapplikation.